

Hogyan válasszunk ANSI/ISO betéteket alumínium esztergáláshoz: Gyakorlati útmutató
Sep 08, 2026
Esztergagépe 6061-T6 alumínium szerelvények reggeli futtatására van beállítva, és a rajz 0,8 µm Ra felületkezelést ír elő. A még mindig a tartóban ülő betét jól működött a múlt heti acélmunkánál, és ma cserbenhagyja. Az alumínium puha, ragadós és hajlamos a forgácsolóélre hegeszteni, ezért az acélhoz tervezett geometria szakadt felületeket, felépített élt és anyagpazarlást eredményez. A válasz az, hogy válasszon olyan lapkát, amely színesfém esztergáláshoz készült, és az ANSI/ISO jelölési rendszer megadja a pontos szókincset, hogy ezt magabiztosan elvégezhesse.
Az ANSI/ISO betétmegjelölések olvasása
Az ISO 1832 jelölési rendszer, amelyet Észak-Amerikában ANSI B212.4 néven alkalmaznak, egy kompakt betű- és számsorban írja le a lapka alakját, hézagszögét, tűrését és méreteit. Az első karakter határozza meg az alakot, a második a hézagszöget, a harmadik a tűrésosztályt, a negyedik a forgácstörést és a furatstílust, az ötödiktől hetedikig terjedő karakter pedig a beírt kört, vastagságot és orr sugarát határozza meg.
| Pozíció | Mit határoz meg | Alumíniumbarát érték |
|---|---|---|
| 1 | Az alakzat beszúrása | C (80°-os gyémánt), D (55°-os gyémánt), T (60°-os háromszög) |
| 2 | Távolsági szög | C (7°) |
| 3 | Tolerancia | G (földi oldalak) |
| 4 | Lyuk és forgácstörő | T (süllyesztett lyuk), alumínium-specifikus forgácstörő |
| 5 | Beírt körméret | Általános méretek: 09 (9,52 mm), 12 (12,7 mm) |
Az alumínium esetében a harmadik pozíció többet számít, mint azt a legtöbb gépész elvárja. A G-tűrésű lapka minden oldalán csiszolt, éles és egyenletes vágóélt biztosítva. Az M vagy U tűrésű öntött lapkák erősebb, de tompább éllel rendelkeznek, acélhoz és öntöttvashoz. Az alumíniumon egy öntött él nyomja meg az anyagot, hőt termel, és felépített élt hoz létre. A köszörült lapkák valamivel többe kerülnek, de ez a különbség a tiszta 0,4 µm-es felület és a szakadt 3,2 µm-es felület között.
Miért kell az alumínium esztergálása eltérő geometriát?
Az alumínium alacsony olvadáspontja, nagy alakíthatósága és hideghegesztési hajlama miatt az egyik legmegbocsátóbb, de mégis frusztráló esztergálási anyag. A megbocsátó rész a sebesség: az alumínium 400-600 m/perc sebességgel vágható bevonat nélküli keményfémmel, jóval a tipikus acélsebesség felett, és a forgácsolóerők alacsonyak maradnak. A frusztráló rész a beépített él. Alacsony fordulatszámon vagy fénytelen éllel alumínium hegesztés a betéthez. A hegesztési varrat növekszik, és a következő lépés elszakítja a munkadarab felületét.
A pozitív dőlésszög megváltoztatja a vágás mechanikáját. A pozitív gereblye-geometria elnyírja a puha alumíniumot szántás helyett, csökkentve a vágási erőt és a hőt. Ez az oka annak, hogy a legmegbízhatóbb alumínium lapkák pozitív geometriával rendelkeznek: a CCGT, a DCGT és a TCGT mindegyike nagy pozitív gereblyével rendelkező köszörült élekre támaszkodik. A csiszolt gereblye felület ugyanolyan fontos. A tükörsima felső felület csökkenti a súrlódást, megszakítja a tapadást és tisztán tartja a vágási zónát.
A megfelelő beillesztési geometria kiválasztása
Négy geometria lefedi szinte minden alumínium esztergálási műveletet. A választás az elérendő alkatrész alakjától és a vágóélhez szükséges szilárdságtól függ.
| Beszúrás típusa | Szög | Tipikus használat |
|---|---|---|
| CCGT | 80°-os gyémánt | Körbefordítható, sekély vágások, jó élszilárdság |
| DCGT | 55°-os gyémánt | Kikészítés, kis átmérők, menetvágás |
| TCGT | 60°-os háromszög | Általános esztergálás, nagyobb előtolás, nehezebb forgácsleválasztás |
| VBGT | 35°-os gyémánt | Másolatesztergálás, keskeny barázdák, nehezen elérhető funkciók |
Kezdje a CCGT vagy TCGT geometriával az általános munkához. A C-alak egyensúlyban tartja az élszilárdságot és a munkadarabhoz való hozzáférést, míg a T-alak erősebb és nehezebb előtolást is elfogad. A simításhoz egy kis, 0,2 mm körüli orrsugárral rendelkező DCGT tisztább profilt vág, kevesebb vibrációval. Bármelyik formát is választja, győződjön meg arról, hogy a lapka rendelkezik G-tűréssel, polírozott gereblye felülettel és alumíniumhoz tervezett forgácstörővel, ha a szállító kínál ilyet.
Sebesség, előtolás és vágási gyakorlat
Az alumínium megmunkálhatósága agresszív paramétereket tesz lehetővé, de a lapkageometria továbbra is határt szab. Bevonat nélküli keményfém és elárasztó hűtőfolyadékkal a 6061-T6 bar 450-600 m/perc vágási sebességgel, 0,15-0,25 mm/fordulatszámmal és 1-3 mm-es fogásmélységgel tud működni a nagyolásnál. A simításhoz emelje a sebességet 600-800 m/perc-re, csökkentse az előtolást 0,05-0,10 mm/ford-ra, és használjon 0,2-0,5 mm-es mélységet.
| Működés | Sebesség (m/perc) | Előtolás (mm/ford) | Vágási mélység (mm) | Várható Ra (µm) |
|---|---|---|---|---|
| Nagyítás | 450-600 | 0,15–0,25 | 1,0–3,0 | 1,6–3,2 |
| Befejezés | 600-800 | 0,05–0,10 | 0,2–0,5 | 0,4–0,8 |
| PCD befejezés | 800-1500 | 0,05–0,15 | 0,2–1,0 | 0,2–0,4 |
Használjon bőséges elárasztó hűtőfolyadékot kenőképesség-javító adalékkal, ha a gép rendelkezik ilyennel; a 8-10%-os félszintetikus koncentráció jól működik. Ha nem áll rendelkezésre árvízhűtő folyadék, a légfúvás megakadályozza a forgácsok visszavágását. Az alumínium száraz vágása nagy sebességgel lehetséges, de a polírozott gereblye felület elengedhetetlen a tapadás megakadályozásához. Lehetőség szerint tartsa a vágási sebességet 250 m/perc felett; ez alatt jó geometria mellett is visszatér a felépített él.
Hogyan jelenik meg a betét minősége a késztermékekben
A jól megválasztott lapka és a minőségi kész alkatrész közötti kapcsolat a felületi integritáson, a méretstabilitáson és az ismételhetőségen múlik. A durva vagy elkenődött felületű esztergált alumínium alkatrész azt jelzi, hogy a vágóél meghibásodik, és ha az él meghibásodik, méretbeli eltolódás következik be. Ha ennek az alkatrésznek másokhoz kell illeszkednie, egy zsanércsapnak a furatában vagy egy zárszerkezetnek a házában, az eredmény bekötésként, szivárgásként vagy idő előtti kopásként jelenik meg.
Az építőipari termékekben ezek a kis részek a nagy szerelvények működését teszik lehetővé. A tolóablak zavartalan működése a szűk tűréshatárig megmunkált görgőktől és reteszelőelemektől függ; a rossz kivitel itt olyan ablakot jelent, amely zörög vagy nem hajlandó siklani.
 Balra-jobbra csúszó alumínium ablak, kétnyomú görgőkkel Ez a tolóablak precíziós megmunkálású görgőket és többpontos zárakat használ, amelyek közvetlenül a cikknek a zökkenőmentes működést meghatározó kis alkatrészekről szólnak. Kétvágányú rozsdamentes acél rendszere és EPDM tömítései megbízható, kevés karbantartást igénylő teljesítményt ígérnek. Termék megtekintése →
A szárnyas ajtók nem különböznek egymástól. A forgó zsanérok és a többpontos zárak esztergált alkatrészeket tartalmaznak, és a halk kattanással záródó ajtó és az erőltetett ajtó közötti különbséget ezen alkatrészek felülete és tűrése határozza meg.
 Alumínium tokos ajtó többpontos zárszerkezettel A tokos ajtó nagy teherbírású zsanérjai és többpontos zárai kiemelik az esztergált alkatrészek tűrésének fontosságát, amint azt az előző bekezdésben is megjegyeztük. Biztonságos, csörgésmentes zárást kínál folyamatos EPDM tömítésekkel a szigetelés és az időjárás elleni védelem érdekében. Termék megtekintése →
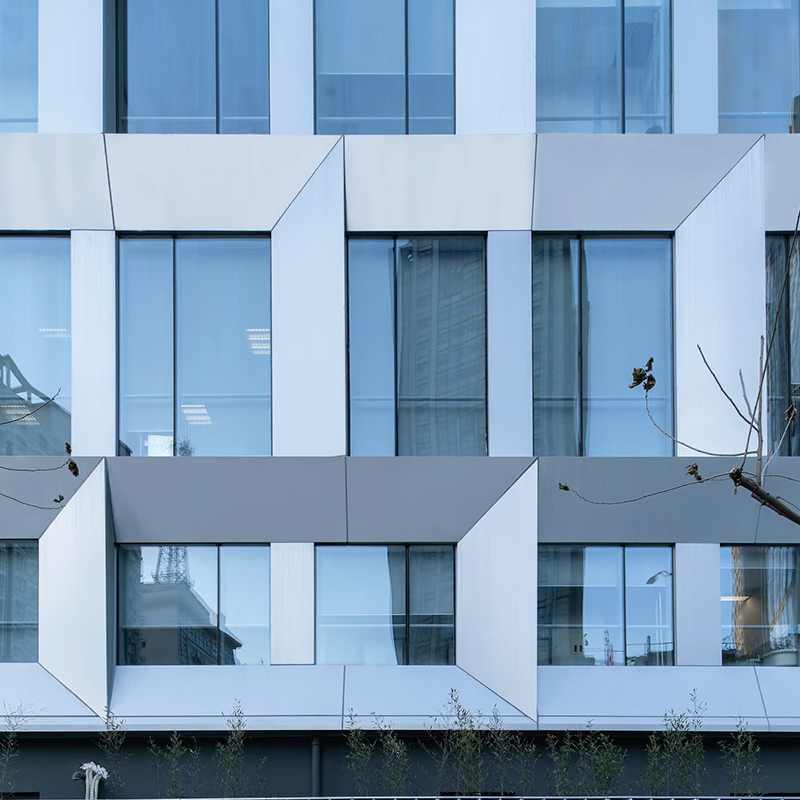
Az egységes függönyfalrendszerek a megmunkált csatlakozóktól, konzoloktól és kötőelemektől függnek, amelyeket szűk névleges méretre szereltek össze. Egy-egy tűréshatáron kívüli esztergált alkatrész milliméternyire büszkén hagyhatja a panelt, és levegő- vagy vízszivárgási útvonalat hoz létre a homlokzaton.
 Egységes alumínium függönyfal sokemeletes homlokzatokhoz Ez a gyárilag összeszerelt függönyfalrendszer precízen megmunkált csatlakozókra és konzolokra támaszkodik, ami megfelel a cikkben a homlokzati szerelvények toleranciájáról. Egységes szerkezete felgyorsítja a telepítést, és egyenletes tömítést biztosít a nagy projekteknél. Termék megtekintése →
Mivel projektenként több ezer ilyen alkatrészre van szükség, még az 1%-os selejt arány is költséges problémává válik. Éppen ezért a gépműhelyek, amelyek ellátják a alumínium ablak és ajtó ipar váltson dedikált alumínium lapkákra az acélszerszámok helyett. Ugyanez a fegyelem vonatkozik mindenkire, aki házon belül esztergálja az alumíniumot: olvassa el az ANSI/ISO kódot, töltsön be egy csiszolt és polírozott pozitív gereblye lapkát, és ellenőrizze a felület minőségét a tétel kezdetén. Ha elkenődést lát, javítsa ki a szerszámot a sebesség beállítása előtt. Bárki, aki ablakrendszert ad meg, megtalálja a kapcsolódó útmutatást nálunk tolóablak vásárlási és beépítési útmutató .
Egy egyszerű betétvásárlási ellenőrzőlista
Amikor megnyit egy szerszámkatalógust, tartsa ezt a listát maga előtt:
- Ellenőrizze, hogy az alak, a beírt körméret és a vastagság megegyezik a tartózsebével.
- Köszörült, éles vágóélhez G tűrésosztály szükséges.
- Keressen egy csiszolt gereblye felületet; skip bevonatos acélorientált lapkák.
- Válasszon pozitív gereblye geometriát, és fuss 250 m/perc feletti sebességgel.
- Nagy doboz vásárlása előtt teszteljen egy betétet egy tényleges alkatrészen.
Az ANSI/ISO kód pontosan megmondja, hogy mi van a dobozban. Néhány percnyi ellenőrzés a gépnél megmondja, hogy az adott specifikáció megfelel-e az alkalmazásnak. Alumínium esztergálásához éles, polírozott, pozitív gereblye lapkák nem alkuképesek; minden más egy változó, amit beállíthat.
- Mobil
- Termékek
- Alumínium ablak sorozat
- Alumínium ajtó sorozat
- Alumínium Sunroom sorozat
- Alumínium napfénytető sorozat
- Alumínium zsaluk sorozat
- Alumínium korlát sorozat
- Alumínium függönyfal
- Alumínium panel
- Alumínium ajtó, ablak és függönyfal segédanyagok
- Lépjen kapcsolatba velünk
-
-
+86-137 5720 8001

-
[email protected]

-
102-es szoba, Building 7, No. 399 Shushan Road, Hudong Street, Wuxing District, Huzhou City, Zhejiang tartomány, Kína

-